汽车车厢板冷弯成型设备全解析 侧板压型机械与底板冷弯成型机的选型与应用
一、汽车车厢板生产设备概述
汽车车厢板生产设备是专用车辆制造领域的核心装备,主要用于公路货车、厢式运输车、自卸车等车厢侧板与底板的连续辊压成型加工。其中,车厢侧板压型机械与车厢底板冷弯成型机是最典型的两类设备,两者均以冷弯成型(冷轧辊压成型)工艺为基础,通过多道次成型辊对金属卷板进行渐进式弯曲,最终获得设计要求的截面形状与尺寸精度。
二、车厢侧板压型机械
车厢侧板压型机械主要针对薄板类材料(如1.0~2.5mm厚的镀锌板、冷轧板、铝板)进行压型加工。典型产品包括波纹板、瓦楞板、加强筋板和内衬板等,其截面形状以梯形波、正弦波、方波为主,兼顾外观平整度与结构刚度。
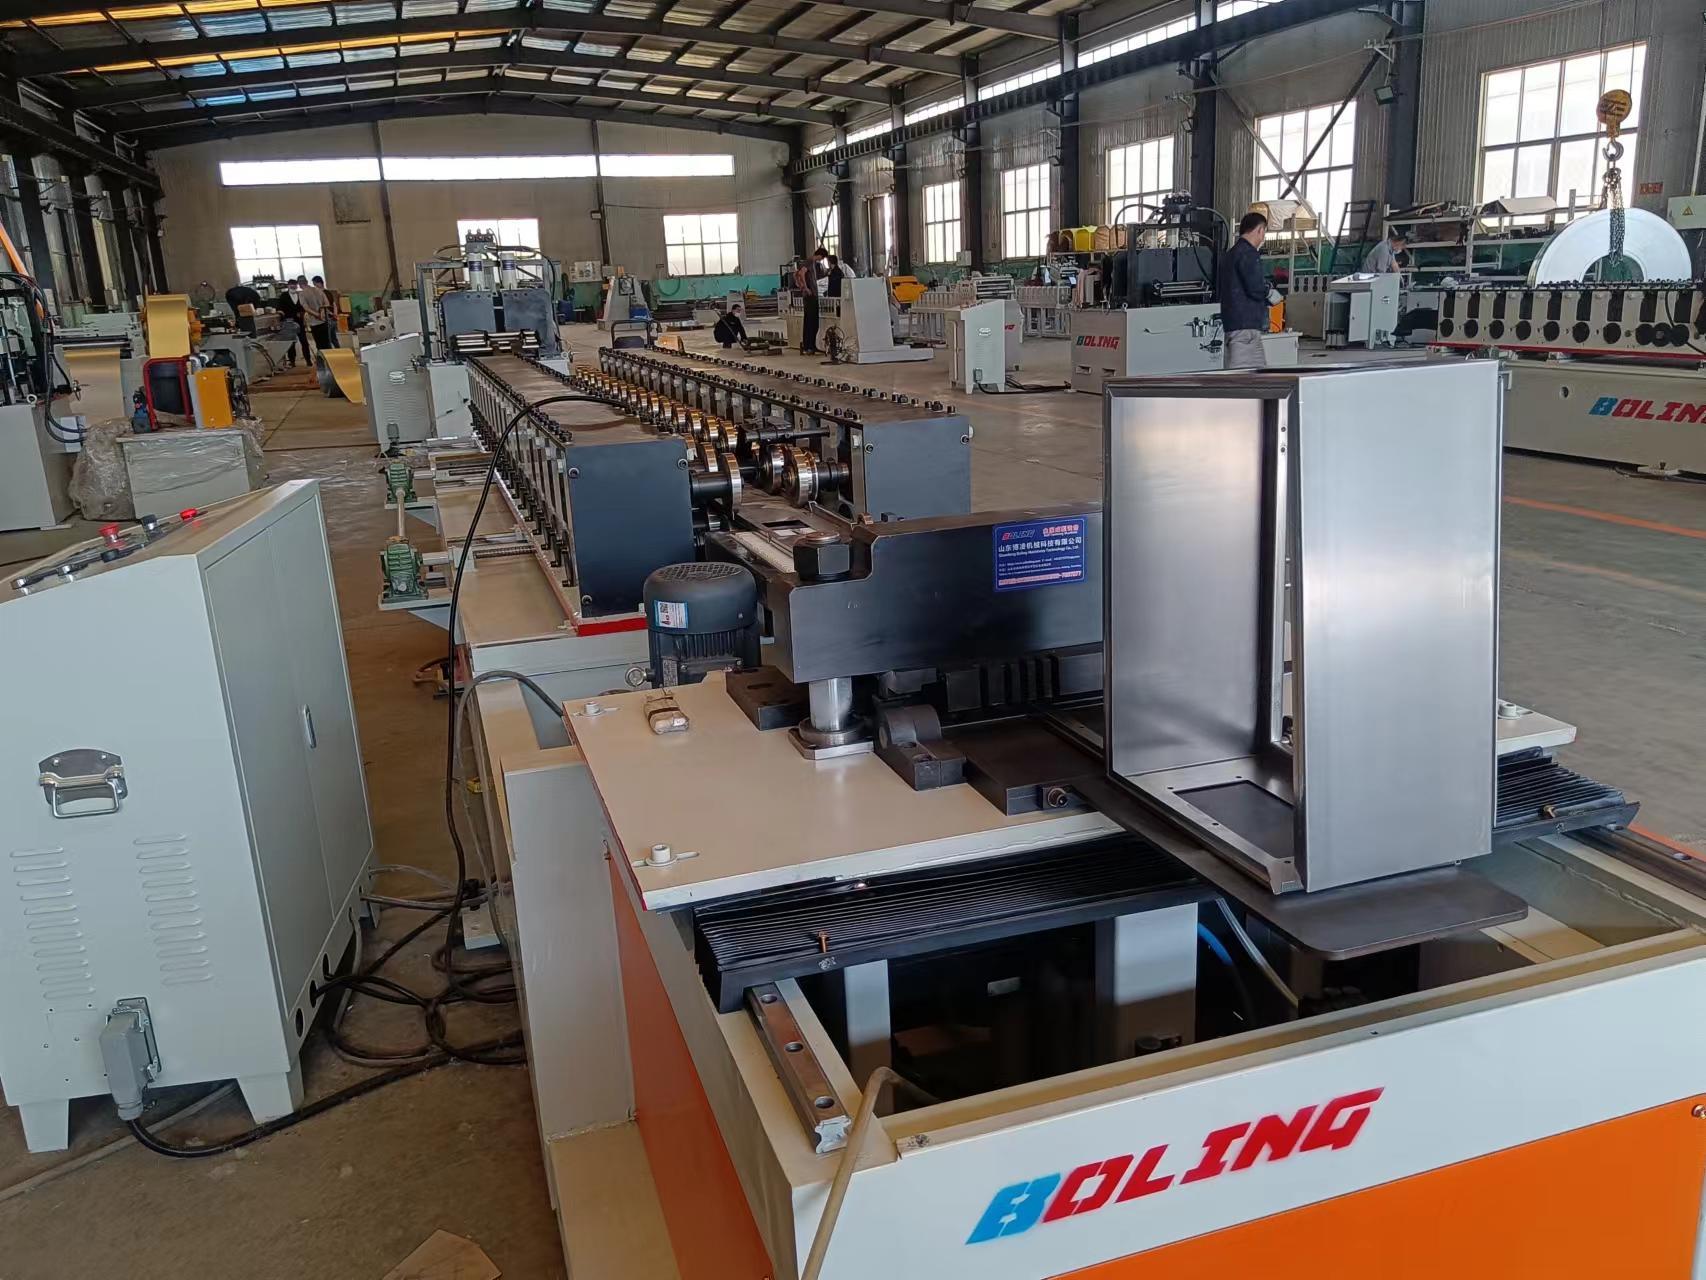
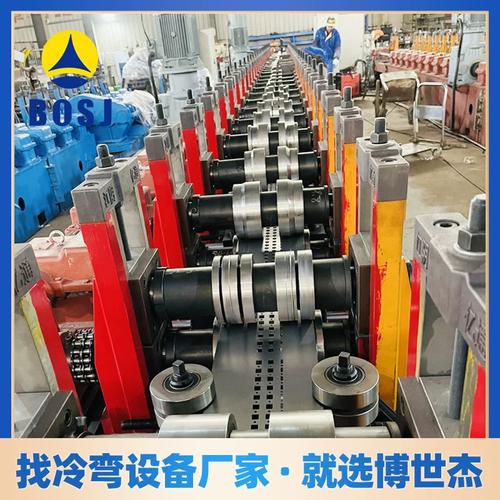
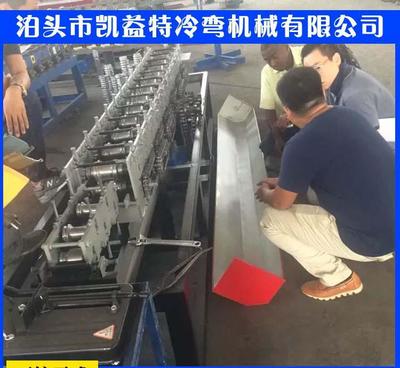
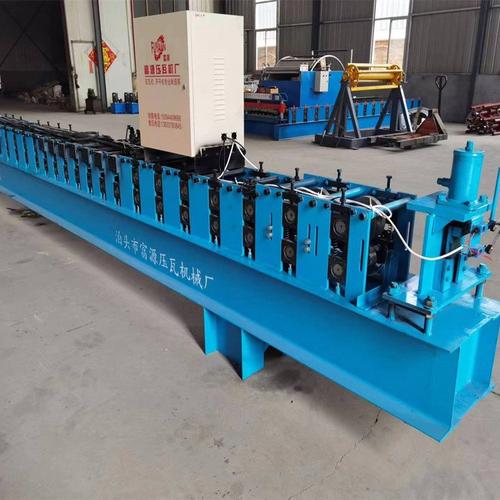
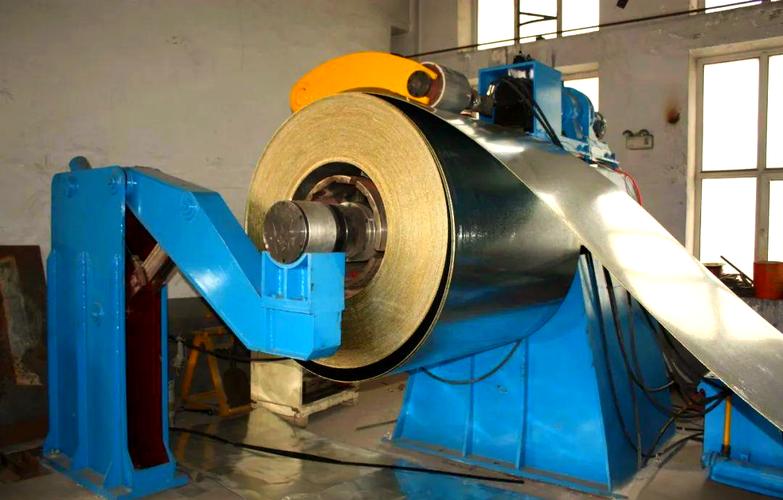
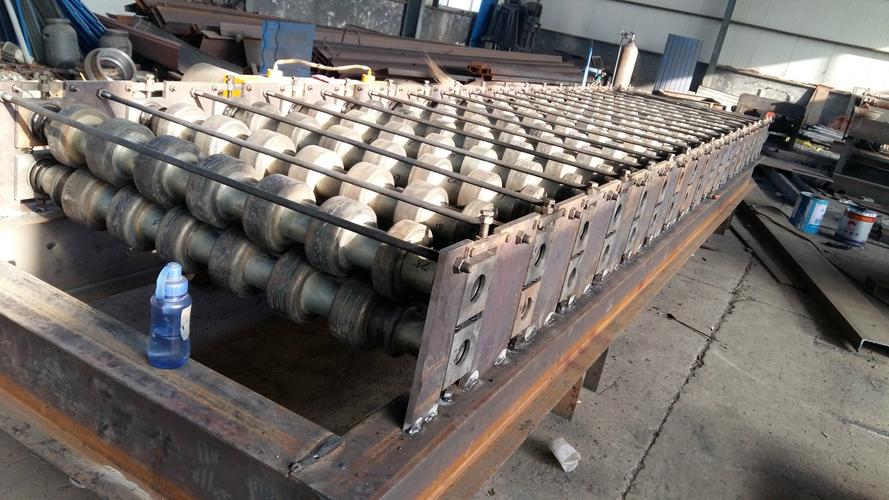
设备构成通常包括:开卷机、校平机、伺服送料装置、主体成型机组、定型与校直段、液压剪切装置、自动码垛或收料平台。成型道次数视截面复杂度而定,一般在8~20道次之间;成型辊采用Cr12MoV或GCr15材质,经淬火处理,配合精密轴承座以保证长期运行稳定性。针对侧板的波纹高度和节距,模具需专门设计,并需配置边部修整或冲孔工位以适应不同车型的安装孔位要求。
三、车厢底板冷弯成型机
车厢底板冷弯成型机面向承载更强的底板型材,材料通常为2.5~6.0mm厚的普碳钢、高强钢或不锈钢。底板型材截面复杂,常见形式包括带防滑凸起的波纹底板块、多层叠边闭口型材、以及嵌入加强肋的复合截面,对成型道次、辊缝控制和回弹补偿提出更高要求。
底板冷弯成型机一般配置大扭矩传动系统、独立机架式成型机组、在线冲孔与切口装置、飞剪或停剪定尺切断、以及液压翻料机构。为控制厚板回弹,需在设计阶段进行辊花图仿真验证,并在成型后设置整形校直道次。部分高端机型还会集成在线探伤、厚度检测和自动纠偏系统,以保证底板型材的一致性与承载性能。
四、冷弯成型机的共性技术要点
- 辊花设计:依据材料屈服强度、厚度与目标截面,通过上下辊配对设计实现逐步弯曲,避免过度减薄和边缘开裂。
- 传动与控制:主流采用变频电机+减速机或伺服直驱方案,配合PLC与触摸屏实现速度、定尺、报警参数的可调可视。
- 成型精度:关注截面公差(一般±0.5mm内)、直线度与扭曲度,尾端需单设校直机架。
- 换型效率:通过快换辊组、侧向抽出式机架和数字化配方管理,缩短不同车厢规格之间的切换时间。
五、选型建议与应用场景
- 小批量、多规格侧板生产:宜选择模块化侧板压型机械,重点考察换辊便捷性与波纹一致性。
- 大批量底板型材生产:优先配置重型车厢底板冷弯成型机,确保厚板成型能力和在线冲切效率。
- 薄板高外观要求:注意校平与成型辊的表面光洁度处理,防止划伤镀层。
- 后续焊接与装配:成型后的直线度与定尺精度直接影响车厢拼装质量,应要求供应商提供试模验证。
六、
车厢侧板压型机械与车厢底板冷弯成型机是汽车车厢板生产设备中互补的两大核心机组。前者侧重薄板外观成型与灵活换型,后者侧重厚板承载截面与高效稳定的批量加工。围绕冷弯成型机这一技术主线,合理设计辊花、匹配传动控制与成型精度,才能为车厢制造企业提供高性价比、长寿命的生产解决方案。