冷弯成型机的矫直工艺 提升型材品质的关键环节

在金属冷弯成型生产过程中,带钢或卷材经过多道次辊弯变形后,往往会产生弯曲、扭曲、镰刀弯等缺陷。这些缺陷不仅影响产品的外观质量,还会降低后续加工精度和成品使用性能。因此,矫直工艺成为冷弯成型机组中不可或缺的重要组成部分。作为专业的冷弯成型机厂家,潍城区西关万霖机械厂(潍坊冷弯设备、山东冷弯机械)在矫直工艺方面积累了丰富的经验,本文将系统介绍冷弯成型机的矫直工艺。
一、矫直工艺的目的
矫直的主要目的是消除型材在轧制、冷却、运输及冷弯成型过程中产生的各种形状缺陷,使型材达到直线度、平面度和平行度等质量要求。具体而言,矫直可以解决以下问题:
- 弯曲:型材在长度方向上出现的弧线弯曲。
- 扭曲:型材沿纵向发生的螺旋状变形。
- 镰刀弯:型材边缘在水平面内的侧向弯曲。
- 波浪:型材表面局部出现的起伏不平。
通过合理的矫直工艺,可以显著提高冷弯型材的尺寸精度和力学性能,为后续冲孔、切断、焊接等工序提供合格坯料。
二、矫直的基本原理
冷弯成型机的矫直通常采用辊式矫直机,其基本原理是使型材通过多组交错布置的矫直辊,产生反复弯曲变形。当型材的弯曲曲率超过其弹性极限时,发生塑性变形,从而消除原有缺陷。矫直过程一般包括以下几个阶段:
- 入口咬入:型材进入矫直辊,受到初始压下。
- 反复弯曲:型材在上下矫直辊之间经历多次交变弯曲。
- 弹性回复:型材离开矫直辊后,弹性变形部分恢复,塑性变形部分保留,最终获得平直状态。
三、矫直机的类型与结构
根据结构和用途不同,冷弯成型机常用的矫直机主要有以下几种:
- 辊式矫直机:由多组工作辊组成,适用于各种型材的矫直。辊距、辊径和辊数可根据型材截面和弯曲程度调整。
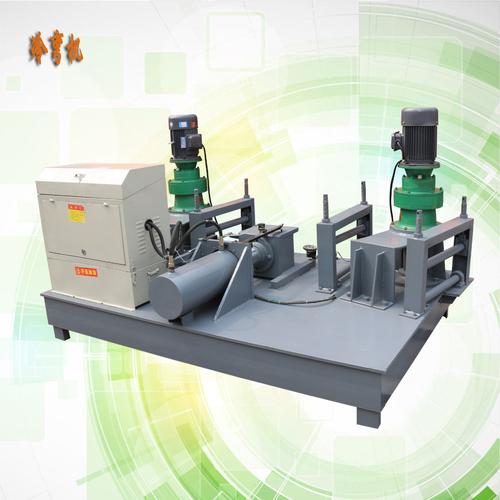
- 压力矫直机:利用液压或机械压力对型材局部施加反向弯曲,适用于大截面或厚壁型材。
- 拉伸矫直机:通过拉伸使型材产生塑性延伸,消除弯曲和扭曲,适用于薄壁和低刚度型材。
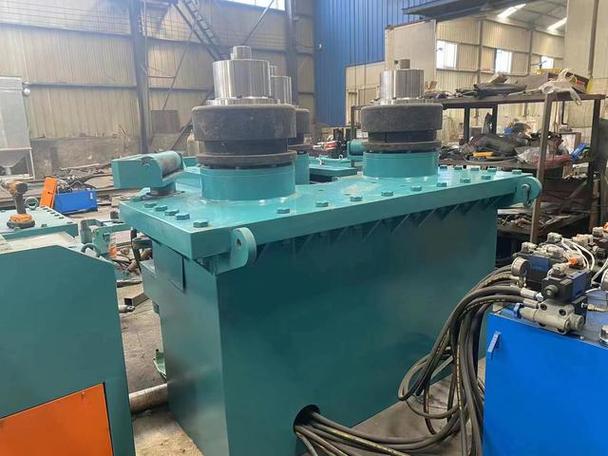
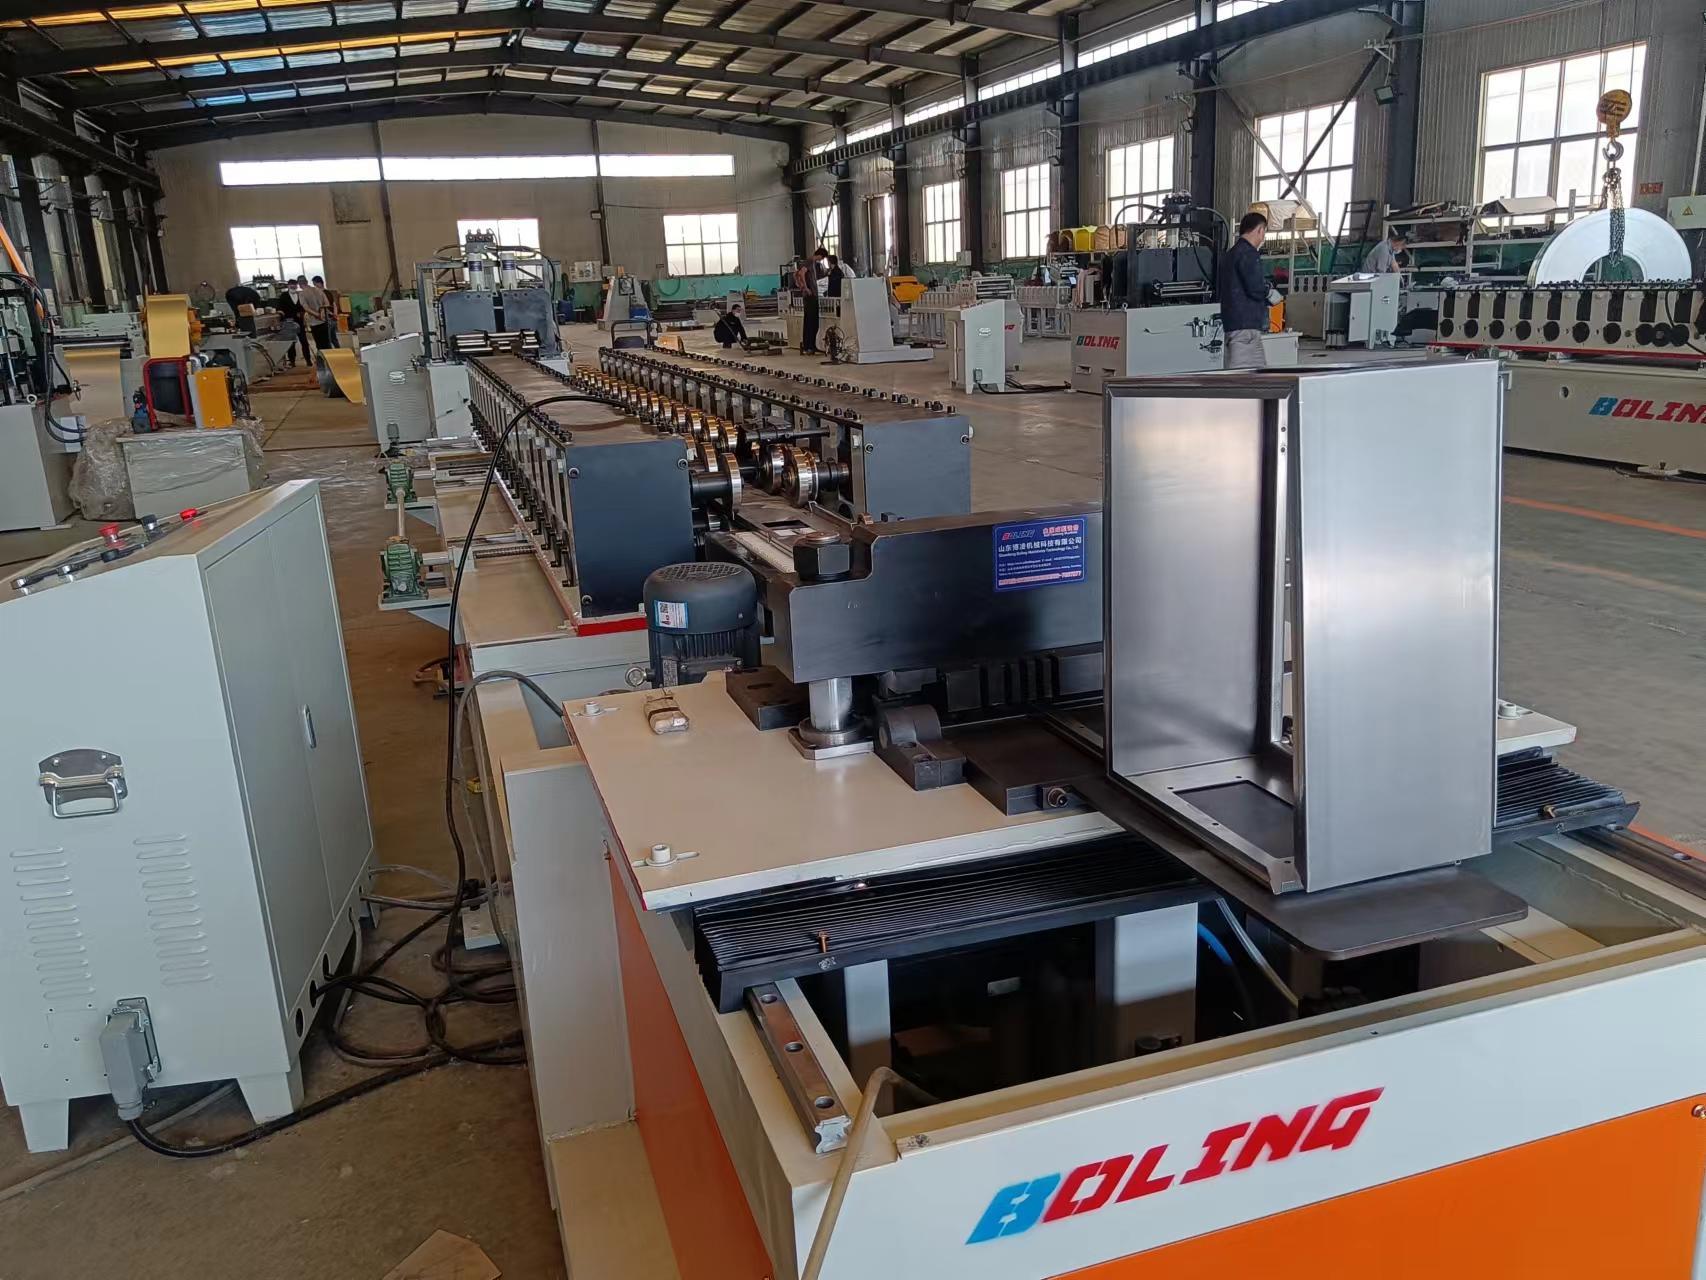
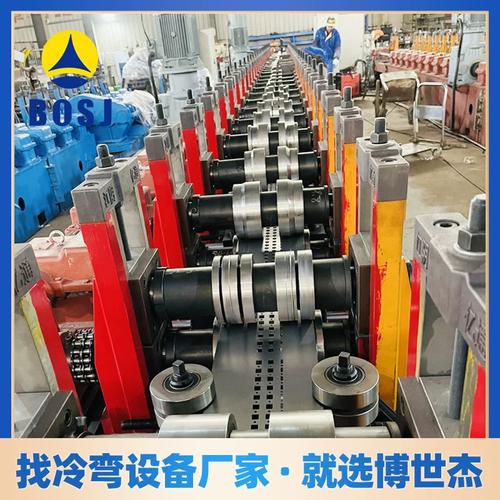
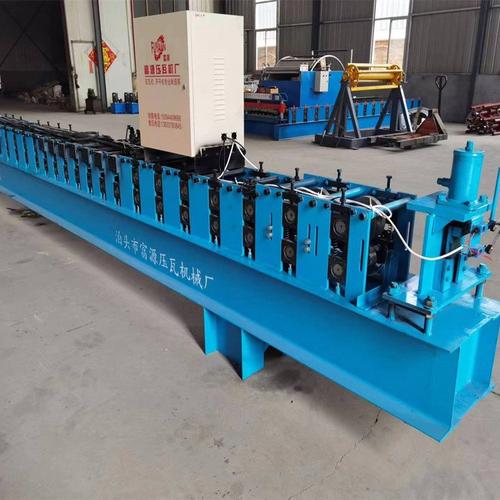
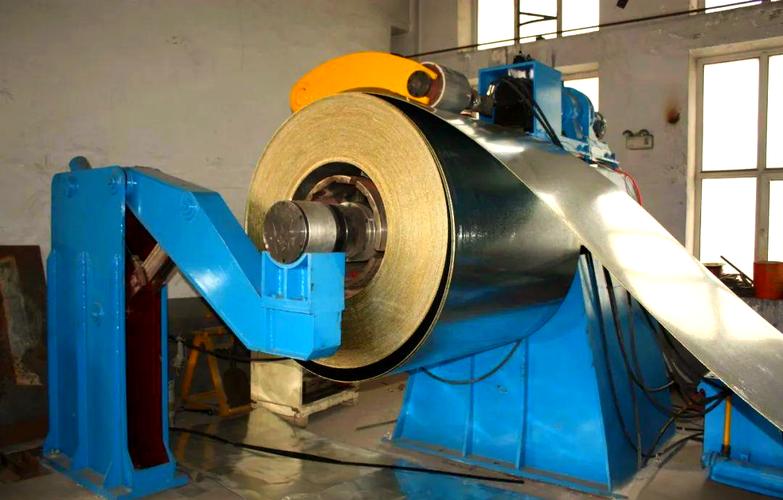
在冷弯成型生产线中,辊式矫直机应用最为广泛。其结构通常包括机架、矫直辊、压下调整机构、导向装置和传动系统。潍城区西关万霖机械厂生产的冷弯成型机可根据客户需求配置不同规格的矫直机,确保型材的矫直效果。
四、矫直工艺参数的选择
矫直工艺参数直接影响矫直质量和生产效率。主要参数包括:
- 压下量:指矫直辊对型材的压下程度。压下量过小,无法消除缺陷;过大则可能产生新的弯曲或压痕。通常根据型材的材质、截面和原始弯曲度确定。
- 辊距:相邻矫直辊之间的距离。辊距越小,矫直精度越高,但型材表面易划伤。
- 辊数:矫直辊的数量。辊数越多,矫直效果越好,但设备成本和能耗增加。一般取5-11辊。
- 矫直速度:应与冷弯成型线的生产速度相匹配,避免拉拽或堆料。
五、矫直工艺的操作要点
- 矫直前的准备:检查来料尺寸和缺陷类型,调整矫直辊的辊缝和压下量,确保辊面清洁。
- 试矫与调整:先以小压下量试矫,观察型材直线度,逐步增加压下量至合格。
- 运行监控:在矫直过程中注意型材表面质量,防止划伤、压痕和过弯。
- 后处理:矫直后的型材需进行定尺切断和堆垛,避免二次变形。
六、常见问题及对策
- 矫直后仍弯曲:可能是压下量不足或辊子磨损,应增加压下量或更换辊子。
- 型材表面划伤:检查辊面粗糙度和是否有异物,必要时抛光辊面。
- 扭曲未消除:可调整矫直辊的角度或增加矫直辊数量。
- 型材截面变形:控制压下量,避免过矫;必要时采用多辊小压下工艺。
七、
冷弯成型机的矫直工艺是保证型材质量的关键环节。合理的矫直工艺不仅能提高产品精度,还能延长设备寿命,降低生产成本。潍城区西关万霖机械厂作为山东冷弯机械的专业制造商,致力于为客户提供高品质的冷弯成型机和矫直解决方案。我们可根据不同型材和产量需求,设计定制化的矫直工艺,欢迎广大客户咨询合作。